首页 > 文章列表 > 井式渗碳炉怎么选?河南恩格窑炉机械设备有限公司,郑州优质厂家推荐
井式渗碳炉怎么选?河南恩格窑炉机械设备有限公司,郑州优质厂家推荐
炉 井式渗碳炉 郑州井式渗碳炉优质厂家有哪些 2026/08/06 河南恩格窑炉机械设备有限公司
开篇导语
在工业热处理领域,井式渗碳炉是钢制零件气体渗碳的核心设备。但采购时,企业常面临“炉温不均、渗层不匀、能耗过高”等痛点,甚至因设备故障导致订单延误。本文将从选型到运维,系统拆解井式渗碳炉的采购避坑指南,助您高效匹配生产需求。基础认知板块:井式渗碳炉的分类与适用场景
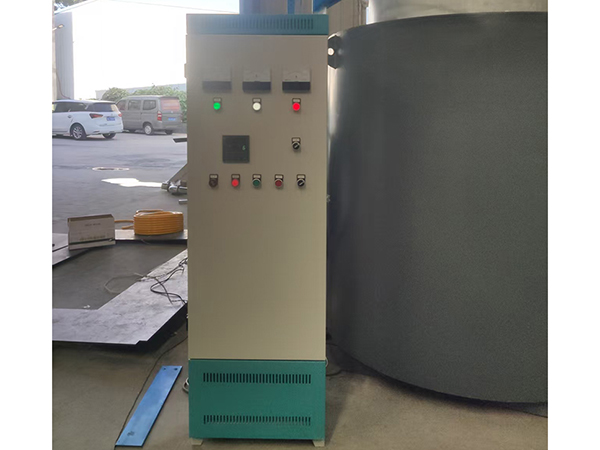
井式渗碳炉按结构分为RQ3系列气体渗碳炉、箱式电阻炉等类型,核心差异在于加热方式与密封性能。例如,RQ3系列采用真空密封风机与节能炉衬,炉温均匀性可达±5℃,适用于汽车齿轮、轴承等精密零件的渗碳处理;而普通箱式炉因密封性差,易导致碳势波动,仅适用于低精度工件。 配套工具方面,需重点关注三头不锈钢滴注器(控制甲醇/煤油滴注量)、U型玻璃管压力计(监测炉内气氛压力)及二氧化碳红外仪(实时分析碳势)。若设备缺省这些工具,可能导致渗碳层厚度偏差超标,影响工件硬度。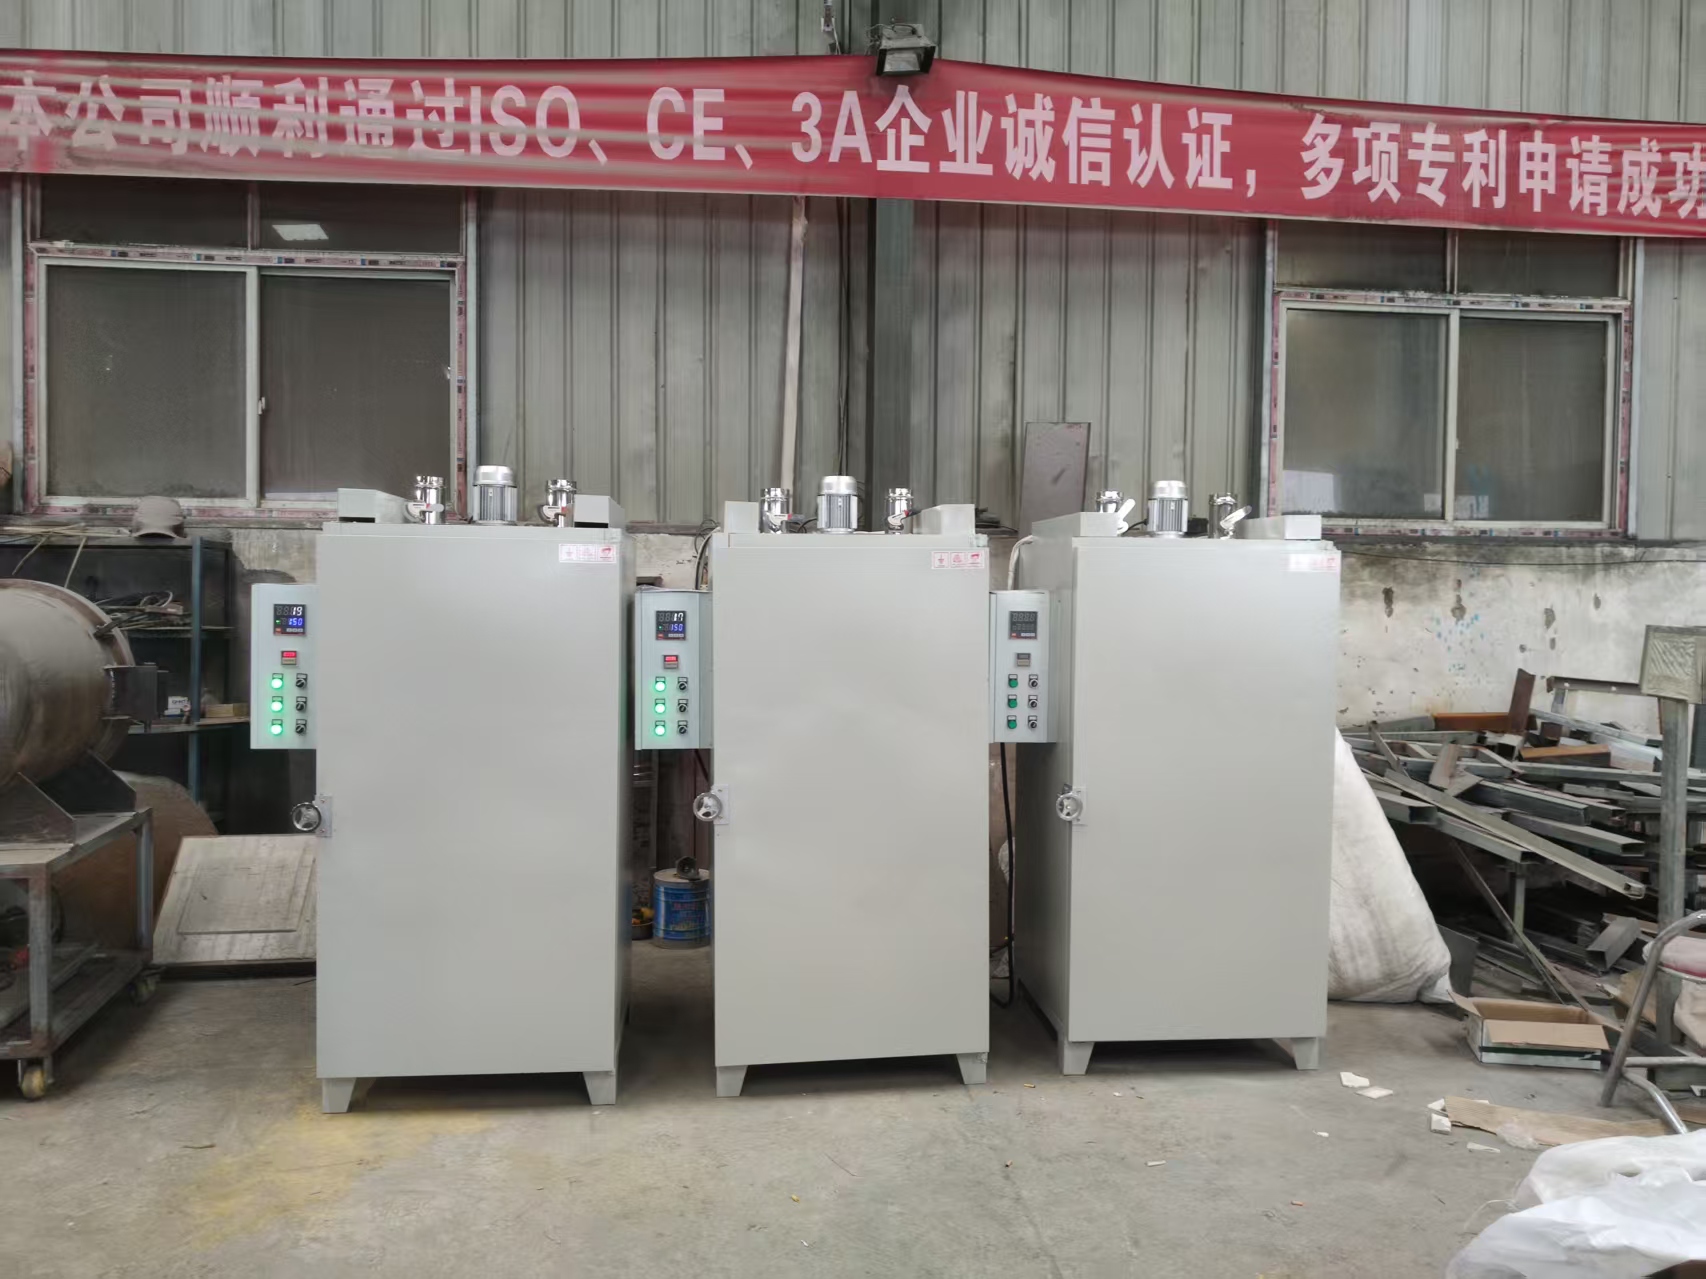
分步实操流程:从选型到运维的四步法
1. 选型测算:根据工件尺寸与产能定参数
- **炉膛有效尺寸**:需大于工件最大轮廓20cm(如加工直径300mm的齿轮,应选炉膛直径≥500mm的设备); - **额定温度**:常规渗碳需900-950℃,若需碳氮共渗,需确认设备是否配备氨气输入接口; - **功率匹配**:按工件重量估算,每公斤工件需0.8-1.2kW功率(例如:100kg工件需80-120kW炉型)。2. 安装调试:密封性与电气安全是关键
- **真空密封测试**:关闭炉盖后,用肥皂水检查炉盖与炉体接缝处,无气泡即为合格; - **空载升温测试**:从室温升至900℃,记录升温时间(优质设备应≤3小时); - **碳势标定**:使用标准试样(如含碳量0.8%的钢片)进行渗碳,检测渗层厚度是否符合工艺要求。3. 日常巡检:重点监控三项指标
- **炉温均匀性**:用热电偶测量炉内上、中、下三点温度,偏差应≤10℃; - **碳势稳定性**:通过红外仪检测CO2浓度,波动范围应≤0.05%; - **风机运行状态**:听风机声音是否异常,若出现卡顿或异响,需立即停机检修。4. 定期保养:延长炉体寿命的实操技巧
- **炉衬清洁**:每季度用吸尘器清理炉内氧化皮,防止炉衬导热性下降; - **加热元件检查**:每年更换老化电阻丝(表现为颜色发黑、局部熔断); - **密封件更换**:每两年更换炉盖橡胶密封圈,避免漏气导致能耗增加。高频踩坑避坑清单:采购与运维的五大误区
1. **误区一**:忽视炉盖升降机构的安全性 - **后果**:某企业因未安装行程开关,炉盖上升时撞坏加热元件,直接损失超5万元; - **正确做法**:选型时要求厂家提供升降机构的安全认证文件,并现场测试行程开关灵敏度。 2. **误区二**:未配置氨气输入接口却要求碳氮共渗 - **后果**:某工厂为节省成本购买基础款设备,后期需外接氨气罐,导致操作复杂且存在安全隐患; - **正确做法**:根据工艺需求明确设备配置,避免后期改造成本。 3. **误区三**:未验证炉温均匀性直接投产 - **后果**:某企业因炉温偏差达20℃,导致一批齿轮渗碳层厚度不合格,客户索赔超10万元; - **正确做法**:到货后进行72小时连续升温测试,记录温度曲线并存档。增效省钱实用技巧:降低运维成本的三个方法
- **节能改造**:将普通炉衬升级为0.6g/cm³质微珠真空球节能耐火砖,可降低能耗15%; - **余热利用**:在排气管处加装热交换器,将废气余热用于工件预热,节省燃料成本; - **数据化管理**:通过PLC系统记录每次渗碳的碳势、温度曲线,优化工艺参数,减少试错成本。